
Quem opera armazém de grãos sabe que o problema raramente é falta de área. Sacaria, big bags e pallets costumam ocupar o galpão com folga — o que trava a operação é o tempo que a empilhadeira leva para completar cada ciclo. É aí que entra o layout armazém de grãos giro de empilhadeira: a forma como corredores, posições de estoque e fluxos são organizados define quantas viagens por hora o equipamento entrega, e não apenas quantas toneladas cabem no pé-direito.
Em Ribeirão Preto e no eixo da Anhanguera, esse cálculo pesa de forma particular. O avanço logístico na região do Aeroporto Leite Lopes convive com uma agroindústria forte — usinas, distribuidoras e armazenadores que movimentam carga paletizada e de alta densidade, muitas vezes sob pico de safra. Nesse cenário, decisões tomadas só pelo catálogo da empilhadeira tendem a gerar corredores apertados, manobras repetidas e fila na balança.
Este texto trata do que costuma ficar de fora do projeto: como medir o giro real do equipamento, dimensionar corredores considerando peso e densidade da carga, escolher entre endereçamento fixo e caótico diante da sazonalidade e validar o layout com métricas antes de implantá-lo. A discussão vale tanto para operações elétricas a lítio quanto a combustão, e serve de base para quem precisa comprar ou alugar equipamentos Hangcha na região.
O que muda no layout quando o gargalo é o giro da empilhadeira
Em um armazém de grãos, o gargalo raramente está na capacidade estática de estocagem. O problema aparece quando a empilhadeira precisa percorrer distâncias longas, fazer manobras desnecessárias ou aguardar liberação de corredor para concluir um ciclo. Nesse cenário, o layout deixa de ser uma questão de aproveitamento de área e passa a ser uma questão de tempo de resposta da movimentação.
Quando o giro da empilhadeira é o fator limitante, três decisões de layout mudam de prioridade. A primeira é a redução da distância média percorrida entre o ponto de coleta e o ponto de depósito — o que empurra o endereçamento de alto giro para as posições mais próximas das docas. A segunda é a eliminação de cruzamentos de fluxo, que forçam paradas e ré. A terceira é o dimensionamento de corredores que permita manobra em um único movimento, sem avanço e recuo repetido. Um armazém desenhado para maximizar toneladas por metro quadrado pode, na prática, entregar menos toneladas por hora se o operador perde 40% do ciclo em manobra.
O efeito é ainda mais relevante em operações sazonais de safra. Nesse período, a empilhadeira opera perto do limite de horas diárias, e qualquer ineficiência de layout se converte diretamente em fila de caminhão na balança ou em atraso de expedição. Por isso, o projeto de layout precisa ser validado pelo tempo de ciclo projetado antes de a primeira saca ser movimentada.
Como medir o giro real da empilhadeira no armazém de grãos
Medir o giro real exige sair da percepção do operador e entrar em dados de campo. A forma mais confiável é cronometrar ciclos completos em diferentes rotas e comparar os resultados com o que o layout promete no papel. Sem essa medição, decisões de corredor e endereçamento são tomadas no escuro.
O horímetro da empilhadeira é um ponto de partida, mas não distingue tempo produtivo de tempo parado. Para entender o giro, é preciso decompor o ciclo em etapas mensuráveis e acompanhar indicadores que exponham onde o tempo está sendo perdido. Operações que integram o equipamento a um sistema de gestão de estoque conseguem extrair parte desses dados automaticamente; quem ainda opera com planilha precisa de cronometragem amostral por turno.
Tempo de ciclo: coleta, deslocamento, elevação e retorno
O tempo de ciclo de uma empilhadeira em armazém de grãos pode ser decomposto em quatro etapas: coleta (aproximação, inserção do garfo e tomada da carga), deslocamento carregado, elevação e depósito, e retorno vazio. Cada etapa tem um comportamento diferente conforme o layout. A coleta é fortemente influenciada pelo espaço de manobra na posição de origem; o deslocamento, pela distância e pelo número de conversões; a elevação, pela altura de empilhamento; e o retorno, pelo fluxo de retorno disponível.
O deslocamento pode ultrapassar 50% do tempo quando o endereçamento não segue a curva ABC. Cronometrar cada etapa separadamente permite identificar se o problema está na distância ou na manobra — e, com isso, decidir entre alterar posições de estoque ou alargar corredor.
Indicadores que expõem o problema: viagens por tonelada e metros por pallet
Dois indicadores simples revelam muito sobre a eficiência do giro. O primeiro é o número de viagens de empilhadeira necessárias para movimentar uma tonelada de grão ensacado. O segundo é a distância média percorrida por pallet movimentado, medida em metros. Ambos podem ser levantados com amostragem de um turno e não exigem telemetria sofisticada.
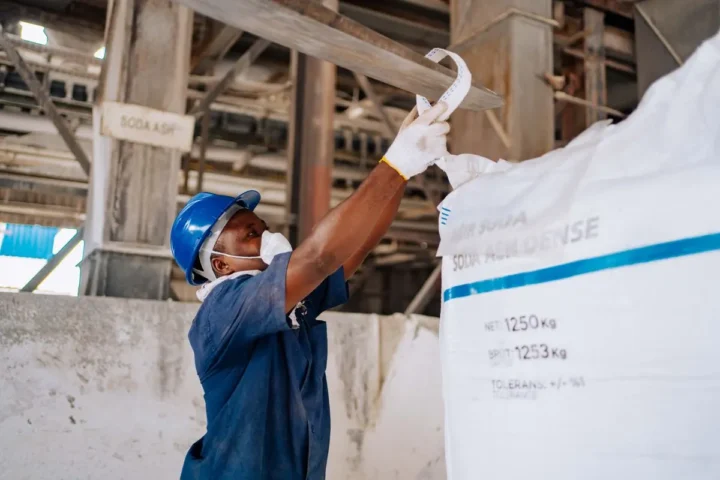
- Viagens por tonelada: depende do peso por unidade de carga — sacas de 50 kg em pallet de 1.500 kg exigem 20 pallets por 30 toneladas; big bags de 1.200 kg exigem 25 viagens para o mesmo volume.
- Metros por pallet: distância total percorrida dividida pelo número de pallets movimentados no período.
- Tempo improdutivo por ciclo: percentual do ciclo em que a empilhadeira está parada aguardando liberação de corredor, pesagem ou conferência.
- Viagens vazias: proporção de deslocamentos sem carga.
Esses indicadores, medidos antes e depois de uma alteração de layout, são a forma mais objetiva de validar se a mudança trouxe ganho real. Em operações com pico de colheita, a medição precisa ser feita no período de maior demanda, não em semana de baixa movimentação — o comportamento da empilhadeira muda completamente sob pressão de fila.
Dimensionamento de corredores para empilhadeira em armazém de grãos
O corredor é o elemento mais caro do layout de armazém, porque consome área que poderia ser ocupada por estoque. Ao mesmo tempo, é o elemento que mais influencia o tempo de ciclo. A decisão de largura não pode ser tomada apenas pelo catálogo do fabricante da empilhadeira; precisa considerar o tipo de carga, a altura de empilhamento e o volume de giro esperado.
Em armazéns de grãos, a carga tem densidade alta e peso concentrado. Um pallet de sacaria de 1.500 kg se comporta de forma diferente de um pallet de 800 kg de embalagens leves: exige mais estabilidade na manobra e reduz a velocidade segura de giro. Isso significa que a folga lateral do corredor precisa ser maior do que o mínimo geométrico indicado para cargas leves, sobretudo em piso com irregularidade ou poeira de grão.
Largura de corredor por tipo de empilhadeira (patolada, contrabalançada, retrátil)
Cada tipo de empilhadeira impõe uma exigência diferente de corredor. A empilhadeira patolada, com rodas de carga que entram sob o pallet, opera em corredores mais estreitos, mas tem limitação de altura e exige piso muito nivelado. A contrabalançada, mais comum em armazém de grãos pelo uso em pátio e doca, precisa de corredor mais largo por causa do contrapeso traseiro que avança na manobra. A retrátil fica entre as duas, com mastro que recua a carga e permite operação em corredor intermediário.
- Patolada: corredor de 2,4 a 2,8 metros para pallets de 1,2 m de profundidade; indicada para operação interna intensa e piso nivelado.
- Retrátil: corredor de 2,8 a 3,2 metros; boa relação entre altura de elevação e largura de corredor, mas sensível a piso irregular.
- Contrabalançada elétrica: corredor de 3,2 a 3,6 metros para manobra em 90 graus com folga segura; adequada para cargas de 1,5 a 2,5 toneladas.
- Contrabalançada a combustão: corredor de 3,5 a 4,0 metros; necessária quando há movimentação externa, piso de asfalto ou concreto com desnível e cargas acima de 2,5 toneladas.
Em armazéns de grãos que combinam recebimento em pátio com armazenagem interna, é comum a convivência de dois tipos de equipamento: contrabalançada a combustão para o pátio e doca, e elétrica para os corredores internos. Nesse caso, o corredor interno é dimensionado pela elétrica, mas o acesso à doca precisa comportar a passagem da combustão sem manobra adicional.
Raio de giro, garfo e espaço de manobra em 90 graus
O espaço de manobra em 90 graus não é igual à largura do corredor. Ele depende do raio de giro externo da empilhadeira, do comprimento do garfo, da profundidade do pallet e da folga de segurança adotada.
O erro mais comum é dimensionar o corredor pela largura da empilhadeira somada à carga, ignorando o arco descrito pela traseira durante o giro. Em máquinas a combustão, o contrapeso traseiro avança lateralmente na manobra e pode atingir a carga da posição oposta se o corredor for apertado. A consequência não é apenas risco de avaria: o operador reduz a velocidade de manobra por insegurança, e o tempo de ciclo sobe sem que ninguém registre o motivo.
Para cargas de big bag, há um agravante: a deformação da embalagem sob o garfo altera o centro de gravidade e exige giro mais lento. Isso precisa entrar no cálculo de corredor das áreas de big bag, sob pena de criar um ponto de lentidão permanente no fluxo.
Fluxo unidirecional: recebimento, armazenagem e expedição sem cruzamento
Fluxo unidirecional significa que a empilhadeira carregada nunca cruza o caminho de outra empilhadeira carregada em sentido oposto. No armazém de grãos, isso se traduz em um eixo de recebimento que entra por uma extremidade e um eixo de expedição que sai pela outra, com a área de estocagem entre os dois. Quando o galpão tem docas dos dois lados, o fluxo natural é receber por um lado e expedir pelo outro; quando tem doca única, o fluxo precisa ser desenhado em U ou em L para evitar o encontro de frente.
O cruzamento de fluxo não gera apenas risco de colisão. Ele cria pontos de espera em que uma empilhadeira precisa aguardar a outra concluir a manobra, e esses pontos de espera se comportam como semáforos no ciclo de movimentação.
Posicionamento de docas e balanças em relação ao estoque
A balança é um ponto de passagem obrigatório no fluxo de grãos, e sua posição define boa parte do trajeto da empilhadeira. O ideal é que a balança fique no eixo de recebimento, entre a doca de descarga e a entrada da área de estocagem, de modo que o pallet pesado siga direto para a posição de armazenagem sem retorno. Balança posicionada no fundo do galpão obriga a empilhadeira a atravessar todo o armazém carregada, pesar e voltar — dobra o deslocamento carregado.
As docas de recebimento e expedição devem ficar em extremidades opostas ou em faces distintas do galpão. Em terrenos estreitos, onde isso não é possível, a alternativa é separar os horários de operação: receber em um turno e expedir em outro, ou criar uma faixa central de circulação exclusiva para retorno vazio. A escolha depende do volume diário e do número de empilhadeiras em operação simultânea.
No eixo da Rodovia Anhanguera, onde muitos armazéns de grãos da região de Ribeirão Preto operam com recebimento rodoviário intenso, a doca de recebimento costuma ser o ponto de maior pressão. A proximidade entre balança e doca reduz o deslocamento carregado na etapa mais crítica do fluxo e libera a empilhadeira mais rápido para o próximo ciclo.
Zonas de espera e buffer para não travar o corredor principal
Zona de espera é a área onde o pallet aguarda pesagem, conferência ou liberação antes de seguir para a posição de estoque. Sem essa zona, o pallet fica parado no corredor principal, bloqueando a passagem de todas as outras empilhadeiras. O buffer precisa ser dimensionado pelo pico de recebimento, não pela média: se a média é de 20 pallets por hora, mas o pico de safra chega a 60, o buffer precisa suportar o pico.
- Buffer de recebimento: área próxima à doca e à balança, demarcada no piso.
- Buffer de expedição: área próxima à doca de saída, com pallets já conferidos e liberados, evitando que a empilhadeira espere a conferência no corredor.
- Zona de quarentena: para lotes com divergência de peso ou umidade, isolada do fluxo principal para não contaminar o giro.
- Corredor de retorno: faixa exclusiva para empilhadeira vazia, que não cruza o fluxo carregado e reduz o tempo de retorno ao ponto de coleta.
O buffer não pode ser tratado como área perdida. Em operação de pico, cada metro quadrado de buffer bem posicionado evita que o corredor principal vire estacionamento improvisado — situação que derruba o giro de todas as empilhadeiras ao mesmo tempo. A demarcação no piso é obrigatória: sem marcação visível, o buffer é invadido por estoque e deixa de cumprir a função.
Endereçamento e curva ABC aplicados a sacas, big bags e pallets
A curva ABC no armazém de grãos não classifica apenas produtos, mas também tipos de unidade de carga. Sacas de 50 kg, big bags de 1.200 kg e pallets fechados têm comportamentos de giro diferentes e exigem endereçamentos distintos. Um lote de semente que sai inteiro em uma semana é classe A; um lote de grão para reprocesso que fica meses parado é classe C, mesmo que o volume físico seja grande.
O critério de classificação deve ser a frequência de movimentação, não o peso ou o valor. Um big bag de 1.200 kg que é movimentado duas vezes por mês merece posição mais próxima da doca do que um pallet de 1.500 kg que fica seis meses sem ser tocado. Aplicar a curva ABC corretamente reduz a distância média ponderada por viagem — e é essa distância que define o custo de movimentação por tonelada.
Itens de maior giro nas posições de menor deslocamento
Os itens classe A devem ocupar as posições mais próximas da doca de expedição e na altura de coleta mais rápida. Em armazém com empilhamento vertical, isso significa o primeiro e o segundo níveis, que não exigem elevação longa do mastro. Os níveis superiores ficam para itens classe B e C, cuja movimentação é menos frequente e tolera ciclo mais longo.
Em armazéns maiores, a solução é criar múltiplas zonas de classe A, uma próxima a cada doca ou setor de expedição, em vez de concentrar todo o alto giro em um único ponto.
A revisão da curva ABC precisa acompanhar a sazonalidade da safra. Um lote que é classe C durante o ano pode virar classe A na entressafra, quando o armazém é usado para distribuição regional. O endereçamento fixo baseado em classificação anual tende a falhar justamente nos períodos de maior pressão operacional.
Como definir posições fixas versus caóticas no armazém de grãos
Posição fixa é aquela em que um item ou lote tem endereço predeterminado e imutável. Posição caótica é aquela em que o sistema indica a posição livre mais adequada no momento da entrada. No armazém de grãos, a decisão não é binária: o mais comum é um modelo híbrido, com posições fixas para itens de altíssimo giro e lotes especiais, e posições caóticas para o restante.
O modelo caótico exige sistema de gestão de estoque confiável e disciplina de lançamento em tempo real. Sem isso, a empilhadeira perde tempo procurando endereço vazio e o operador improvisa posições fora do planejado. Operações que ainda usam controle manual tendem a se sair melhor com posição fixa por zona, mesmo que isso custe alguns pontos percentuais de ocupação.
Para sacas e big bags com lote e validade controlados, a rastreabilidade pesa a favor da posição fixa ou da posição fixa por lote: cada lote entra em endereço predefinido e sai por FIFO. Já para grão a granel ensacado sem distinção de lote, a posição caótica libera área e reduz deslocamento, desde que o sistema indique a posição mais próxima da doca de saída compatível com o giro do item. A integração entre a operação da empilhadeira e o sistema de gestão de estoque é o que viabiliza o caótico sem perda de controle.
Piso, iluminação e sinalização que sustentam o giro projetado
O melhor layout de corredores e fluxos não se sustenta sobre piso irregular, iluminação deficiente ou sinalização ausente. No armazém de grãos, o piso sofre com abrasão de poeira, impacto de pallets e eventual derramamento de óleo hidráulico das empilhadeiras — condições que degradam a superfície e aumentam a vibração transmitida à máquina e à carga.
Piso de concreto com resistência superficial adequada e juntas niveladas é pré-requisito para operação de empilhadeira contrabalançada com carga de 1,5 tonelada ou mais. Desníveis superiores a 5 milímetros em juntas de dilatação provocam solavancos que reduzem a velocidade segura e aceleram o desgaste de pneus e componentes de suspensão. Em ambientes rurais e agroindustriais, a manutenção do piso precisa entrar no plano de manutenção preventiva do armazém, não apenas da empilhadeira.
A iluminação influencia diretamente a velocidade de manobra. A sinalização horizontal — faixas de corredor, áreas de buffer, zonas de pedestre — e a sinalização vertical de endereços completam o sistema: sem endereço visível do chão, o operador perde tempo localizando a posição, especialmente em empilhamento alto.
Erros de layout que destroem a produtividade da empilhadeira
Alguns erros de layout são recorrentes em armazéns de grãos e se repetem mesmo em operações maduras. O primeiro é dimensionar corredor pelo catálogo sem considerar o tipo de carga: o corredor que funciona para pallet leve de 800 kg não funciona para big bag de 1.200 kg com a mesma folga de segurança. O segundo é posicionar a balança longe da doca de recebimento, criando um deslocamento carregado duplicado em todos os ciclos de entrada.
O terceiro erro é misturar fluxo de recebimento e expedição no mesmo corredor em horários de pico. A operação até funciona em volume baixo, mas colapsa quando as duas demandas acontecem simultaneamente. O quarto é negligenciar o buffer de recebimento: sem área de espera demarcada, o corredor principal vira área de estacionamento de pallets aguardando pesagem, e todas as empilhadeiras pagam o custo.
- Endereçamento sem curva ABC: itens de alto giro armazenados no fundo do galpão, multiplicando a distância percorrida por tonelada.
- Corredor dimensionado sem folga de manobra: operador reduz velocidade por insegurança, aumentando o tempo de ciclo sem ganho de área útil relevante.
- Balança fora do eixo de recebimento: deslocamento carregado duplicado em todos os ciclos de entrada de grão.
- Ausência de corredor de retorno: empilhadeira vazia disputa espaço com empilhadeira carregada, criando pontos de espera desnecessários.
- Buffer inexistente ou invadido por estoque: pallets aguardando conferência bloqueiam o corredor principal e travam o giro geral.
Há ainda um erro menos visível: projetar o layout para a média e não para o pico de safra. O armazém que funciona bem em março pode travar em julho, quando o recebimento dobra e a expedição regional se intensifica. O layout precisa ser testado nas condições de pico, com o número máximo de empilhadeiras em operação simultânea — não na condição de operação folgada do dia a dia.
Checklist de validação do layout antes de mover o primeiro pallet
Antes de implantar o layout, é preciso validá-lo com métricas e simulações, não apenas com desenho em planta. O checklist abaixo organiza os pontos de verificação em ordem de criticidade. Cada item deve ser respondido com dado medido ou simulado, não com estimativa de percepção.
- Tempo de ciclo simulado: cronometrar ciclos em rota representativa de recebimento e de expedição, comparando com a meta de giro por turno.
- Largura de corredor com folga real: medir a manobra em 90 graus com a carga mais pesada e mais volumosa prevista, incluindo big bag se houver.
- Distância média por classe ABC: calcular a distância média ponderada por viagem para itens A, B e C e confirmar que os itens A estão nas posições mais próximas da doca.
- Fluxo sem cruzamento: mapear em planta o trajeto de recebimento, armazenagem e expedição e confirmar que nenhum trajeto carregado cruza outro em sentido oposto.
- Posição da balança: verificar que a balança está no eixo de recebimento, a menos de 30 metros da doca de descarga quando possível.
- Buffer dimensionado para pico: confirmar que a área de espera suporta de 30 a 60 minutos de pico de recebimento sem invadir o corredor principal.
- Piso e iluminação: verificar nivelamento de juntas e níveis de iluminância nos corredores e nas áreas de manobra.
- Sinalização de endereços e fluxo: confirmar que todos os endereços são visíveis do posto do operador e que as faixas de circulação estão demarcadas.
- Procedimento de retorno vazio: definir rota de retorno que não cruze o fluxo carregado e que aproxime a empilhadeira do próximo ponto de coleta.
- Plano de contingência para pico de safra: prever o que muda no layout quando o número de empilhadeiras em operação simultânea atinge o máximo histórico.
A validação não termina na implantação. O ideal é repetir a medição de tempo de ciclo e de metros por pallet após a operação real se estabilizar e comparar com os valores simulados. Em um armazém de grãos com giro intenso de empilhadeira, layout validado por métrica é o que separa a operação que entrega tonelagem da operação que apenas ocupa espaço.